

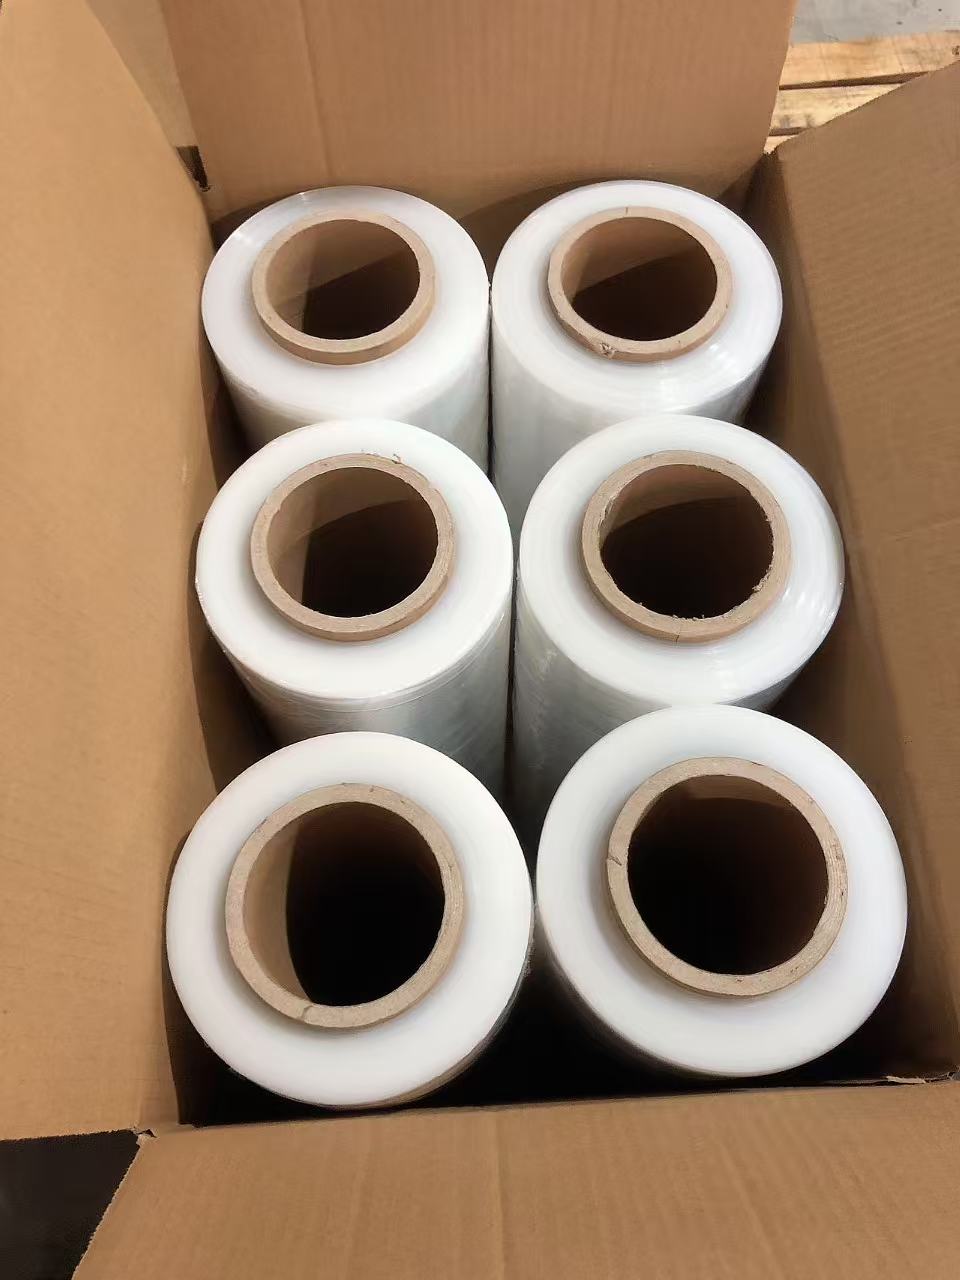
La fracture fondamentale : comprendre le film étirable soufflé et coulé
Dans le monde du film étirable, le choix entre les procédés de fabrication soufflés et coulés est l'une des distinctions les plus critiques, déterminant fondamentalement les performances, le coût et l'adéquation du produit final à des applications spécifiques. Bien que les deux commencent avec des matières premières similaires et finissent sous forme de rouleaux de film plastique, les chemins qu'ils empruntent sont radicalement différents, ce qui donne naissance à deux familles de produits avec des forces et des faiblesses uniques.
Ce guide complet approfondit les nuances du film étirable soufflé et coulé, fournissant un cadre clair pour sélectionner le film adapté au travail.
1. La différence fondamentale : une analogie simple
Imaginez étirer un matériau de deux manières différentes :
Casting de filmsc'est comme tirer sur un morceau detire ou chewing-gum. Il s'étire facilement et en douceur dans une direction, devenant plus long et plus fin avec une finition brillante et homogène.
Film souffléc'est comme faire exploser unballon. Le matériau se dilate simultanément dans toutes les directions (à la fois latéralement et vers le haut), créant un modèle de contrainte tridimensionnelle -plus complexe au sein du matériau.
Cette différence fondamentale dans la formation est à l’origine de toutes les variations ultérieures des performances.
2. Le processus de production : une comparaison étape par étape-par-
Le processus de fabrication est le point de départ de la divergence, définissant l'orientation moléculaire et les caractéristiques finales du film.
Production de films étirables coulés : la méthode linéaire à grande vitesse-
Le processus de diffusion est une opération linéaire-à grande vitesse axée sur l'efficacité et la clarté.
Extrusion:Les pastilles de résine LLDPE sont introduites dans une extrudeuse, où elles sont chauffées et fondues en un liquide visqueux. Ce polymère fondu est forcé à travers unmatrice plate et horizontale(qui peut mesurer plusieurs mètres de large), émergeant comme une seule feuille ou un rideau de plastique fondu et mince.
Trempe par rouleaux refroidissants :La feuille fondue est immédiatement posée sur une série de grands rouleaux chromés rotatifs, refroidis avec précision (rouleaux refroidisseurs). Ce contact est crucial. Le refroidissement rapide et direct « gèle » les chaînes polymères presque instantanément.
Solidification et parage :Le film désormais-solidifié passe sur plusieurs rouleaux. Les bords du film sont coupés pour garantir une largeur constante et uniforme sur tout le rouleau.
Enroulement:Le film fini est enroulé sur des mandrins sous un contrôle précis de la tension, créant ainsi les rouleaux géants finaux qui sont ensuite découpés en rouleaux plus petits à la main ou à la machine.
Caractéristique clé du processus :Letrempe rapidesur les rouleaux refroidisseurs empêche la formation de gros cristaux dans le plastique, ce qui donne un film avec une cristallinité plus faible.
Production de film étirable soufflé : la méthode tubulaire axée sur la résistance-
Le processus de soufflage est une opération verticale plus complexe qui privilégie la résistance et la ténacité.
Extrusion:De même, les pellets LLDPE sont fondus dans une extrudeuse. Cependant, le polymère fondu est forcé à travers unmatrice circulaire, formant un tube continu à paroi épaisse-.
Gonflage et étirement :Lorsque le tube sort de la filière, une quantité précise d’air est injectée en son centre, le gonflant comme un long ballon vertical. Cette pression d'air est soigneusement contrôlée pour étirer le filmradialement (transversalement). Simultanément, le film est tiré vers le haut par des « rouleaux pinceurs » qui l'étirent dans le senssens de la machine. Cette combinaison de traction vers le haut et de gonflage de l'air est connue sous le nom de « taux d'explosion ».
Refroidissement par air :Le tube en expansion, ou « bulle », n'est pas refroidi par des rouleaux, mais par un flux continu d'air frais provenant d'une sortie d'air en forme d'anneau- entourant le tube. Ce processus de refroidissement est plus doux et moins immédiat que la trempe par rouleaux refroidisseurs.
Effondrement et enroulement :Une fois refroidie, la grande bulle est réduite par un cadre triangulaire en une feuille plate à double couche-. Il passe ensuite à travers les rouleaux pinceurs et est enroulé sur un noyau.
Caractéristique clé du processus :Leorientation biaxiale(étirement dans le sens machine et dans le sens transversal) et leplus lent, refroidissement par air-Le processus crée une structure moléculaire plus équilibrée et plus résistante.
3. Matières premières : des différences subtiles mais significatives
Même si les deux films sont principalement réalisés à partir dePolyéthylène linéaire à faible-densité (LLDPE), les formulations de résine spécifiques diffèrent souvent pour optimiser les performances de chaque processus.
Résines à film coulé :Utilisez généralement une résine de viscosité inférieure (taux de fusion plus élevé - MFR). Cela permet au polymère fondu de s'écouler de manière fluide et uniforme à travers la filière large et plate. Le processus de refroidissement rapide est très indulgent, permettant une large gamme de types de résine, y compris un pourcentage élevé de contenu recyclé.
Résines à film soufflé :Nécessite généralement une résine de viscosité plus élevée (MFR inférieur). La résine a besoin de plus de « résistance à la fusion » pour supporter le poids de la bulle lorsqu'elle est gonflée et tirée vers le haut sans se déchirer. La formulation est souvent plus spécialisée pour garantir la stabilité pendant le processus complexe de soufflage.
Les deux procédés peuvent utiliser différents co-monomères (C4, C6, C8), mais le procédé de soufflage est particulièrement bien-adapté pour tirer parti de la ténacité supérieure des résines C8 (octène), car l'orientation biaxiale amplifie ses avantages inhérents en matière de résistance.
4. Propriétés du film résultant : une comparaison-tête à tête-
Les différentes méthodes de production conduisent à un ensemble distinct de propriétés physiques et de performances.
| Propriété | Film étirable coulé | Film étirable soufflé |
|---|---|---|
| Clarté et brillance | Excellent.La trempe rapide produit un film très clair et brillant avec un aspect « mouillé ». | Bien, mais brumeux.Le refroidissement plus lent permet une plus grande cristallinité, qui disperse la lumière, lui donnant un aspect brumeux ou brumeux. |
| Cohérence de l'épaisseur | Exceptionnel.Le contact direct avec des rouleaux refroidisseurs de précision assure une épaisseur (épaisseur) parfaitement uniforme sur toute la largeur du film. | Bien, mais moins parfait.Peut présenter de légères variations, et la zone « d'articulation » (où la bulle a été scellée) est souvent découpée en tant que déchet sous-produit-. |
| Résistance à la perforation | Bien. | Supérieur.L'orientation biaxiale crée un chemin tortueux plus équilibré qui résiste beaucoup plus efficacement aux forces de perforation des arêtes vives. |
| Résistance à la déchirure | Bien. Une fois déchirée, une déchirure peut se propager relativement facilement. | Excellent.L'orientation équilibrée signifie qu'une déchirure ne coulera pas facilement sur tout le rouleau ; c'est beaucoup plus "rip-stop". |
| Allongement et étirement | Très élevé (jusqu'à 300 %).Excelle dans les performances de pré-étirement-unidirectionnel. Il a un étirement « plus doux » et plus indulgent. | Élevé, mais inférieur à Cast.Généralement, il atteint un maximum d'environ 250 à 280 %. Il a un étirement « plus serré » et plus puissant. |
| Force de maintien de la charge | Excellent. Son allongement élevé et sa « mémoire » lui permettent de maintenir une adhérence très serrée sur une charge. | Excellent, mais différent. Sa rigidité plus élevée peut contribuer à un confinement fort. |
| Niveau de bruit | Détendez-vous au calme. | Détendez-vous bruyamment.Le film plus rigide produit un son fort de « crépitement » ou de « claquement » lors de son déroulement, ce qui peut être perturbateur. |
| Performances par temps froid | Peut devenir cassant par froid extrême. | Conserve la robustesse et les performancesmieux dans des conditions de gel. |
5. Scénarios d'application : choisir le bon outil pour le travail
Les différences de propriétés rendent chaque type de film particulièrement adapté à des environnements d'emballage et à des types de charge spécifiques.
Quand choisir un film étirable coulé :
Le film Cast est lechoix par défaut pour la majorité des applications-à usage général. Sa combinaison de clarté, d'élasticité élevée et de rentabilité-le rend incroyablement polyvalent.
Emballage automatisé à grande vitesse{{0} :L'application numéro un. L'épaisseur constante et les excellentes performances de pré-étirage du film coulé sont essentielles au fonctionnement fiable des machines d'emballage étirables semi-automatiques et entièrement automatiques. Il évite les casses et assure un fonctionnement fluide et efficace.
Charges nécessitant une haute visibilité :Dans les entrepôts et les centres de distribution où la lecture des codes-barres ou l’identification des produits sans déballer est essentielle, la clarté supérieure du film coulé constitue un avantage significatif.
Charges légères à moyennes- :Pour les palettes standard de produits uniformes en boîte (par exemple, produits de consommation, articles en papier, aliments et boissons), le film coulé offre une résistance plus que suffisante au coût le plus bas possible.
-Opérations sensibles aux coûts :Généralement, le film coulé est moins coûteux à produire en raison de ses vitesses de sortie plus élevées, ce qui en fait le choix le plus économique par palette emballée.
Quand choisir un film étirable soufflé :
Le film soufflé est lesolution spécialisée et robuste-pour les charges difficiles et les environnements où l'échec du film n'est pas une option.
Charges avec des bords tranchants, saillants ou irréguliers :Il s'agit de la principale application du film soufflé. Palettes contenantmatériaux de construction (bois d'œuvre, poteaux métalliques, tuyaux), machines ou pièces automobilesperforera facilement le film coulé standard. La résistance supérieure à la perforation et à la déchirure du film soufflé est ici indispensable.
Charges instables ou lourdes :Pour les charges extrêmement lourdes (par exemple, plus de 1 500 kg / 3 300 lb) ou les charges qui ne sont pas parfaitement empilées, la ténacité inhérente et la haute résistance du film soufflé offrent une marge de sécurité supplémentaire.
Expédition longue-distance ou à haut-risque :Lorsque les palettes partent pour un long voyage avec de multiples transferts-, la durabilité accrue du film soufflé réduit le risque de dommages pendant le transport-, protégeant ainsi contre les rigueurs du transport.
Entreposage extérieur ou froid :Ses meilleures performances par temps froid le rendent idéal pour les marchandises stockées dans des entrepôts non chauffés, dans des environnements réfrigérés ou exposées aux éléments pendant le transport.
Tableau récapitulatif : Soufflé vs Casté en un coup d'œil
| Aspect | Film étirable coulé | Film étirable soufflé |
|---|---|---|
| Processus | Matrice plate et linéaire,-rouleau refroidi | Matrice tubulaire et circulaire, gonflée à l'air-et refroidie |
| Orientation Moléculaire | Principalement la direction de la machine | Biaxial(Direction machine et transversale) |
| Clarté | Élevé (clair et brillant) | Faible (brumeux et laiteux) |
| Résistance à la perforation et à la déchirure | Bien | Excellent |
| Extensibilité | Élevé (jusqu'à 300 %) | Modéré (jusqu'à 280 %) |
| Niveau de bruit | Calme | Bruyant |
| Performances par temps froid | Équitable | Bien |
| Idéal pour | Emballage machine, charges uniformes, besoins de clarté élevés, rentabilité- | Charges pointues/lourdes, stockage extérieur/froid, durabilité maximale |
Conclusion : une question d’équilibre et de priorité
Le choix entre un film étirable soufflé ou coulé n'est pas celui qui est le « meilleur » au sens absolu, mais celui qui est le plus performant.plus appropriépour un ensemble d’exigences spécifiques.
Casting de filmsgagne surefficacité, clarté et coûtpour la grande majorité des applications de palettisation standard. C’est le cheval de bataille du secteur de la logistique.
Film soufflégagne surténacité, durabilité et résistance à la perforationpour les charges les plus exigeantes et les plus difficiles. C'est le spécialiste de la résolution de problèmes-.
Réflexions finales :
En tant que fabricant professionnel de film étirable,Matériaux d'emballage Cie., Ltd de Shenzhen JYE. se concentre sur la fourniture de diverses solutions efficaces de protection des emballages de produits pour l’industrie de l’emballage. Quelles que soient les spécifications du film étirable que vous recherchez, notre produit principal estfilm étirable, film étirable, film étirable biodégradable, film étirable noir, film étirable soufflé, film étirable transparent, film étirable compostable, film étirable machine, film étirable à la main, film étirable en palette, film étirable pe, film étirable en rouleau géant, film étirable couleur.......et ainsi de suite, peut fournir des solutions personnalisées pour répondre à vos besoins.
Si vous êtes intéressé par les produits d'emballage sous film étirable, veuillez nous contacter immédiatement pour obtenir des conseils d'experts et des produits personnalisés répondant à vos besoins spécifiques. ( info@jyestretchfilm.com )


